DeRørmaterhar dukket opp som et uunnværlig utstyr i moderne rør- og rørbehandlingsoperasjoner, og bygger bro mellom lagring av råvarer og høyhastighets skjære- eller formingsmaskineri. Denne omfattende analysen undersøker den grunnleggende rollen til rørmatere i automatiserte produksjonslinjer, og utforsker deres teknologiske utvikling, kjernekomponenter og de kritiske fordelene de gir for produksjonseffektivitet. Diskusjonen dekker de to primære konfigurasjonene – helautomatiske og halvautomatiske rørmatere – sammen med deres respektive bruksområder på tvers av bransjer som spenner fra bil- og romfart til konstruksjon og fornybar energi. Gjennom detaljert undersøkelse av servomotorkontrollsystemer, menneske-maskin-grensesnittdrift, materialhåndteringsevner og integrasjon med nedstrømsutstyr, demonstrerer artikkelen hvorfor rørmateren har blitt den essensielle ryggraden i moderne rørbehandlingsoperasjoner.
1. Definere rørmateren og dens rolle i moderne produksjon
DeRørmaterer et spesialisert utstyr designet for automatisk eller halvautomatisk å levere rørformede materialer – som kobberrør, jernrør, aluminiumsrør og rustfrie stålrør – til nedstrøms prosesseringsmaskineri inkludert skjæremaskiner, formpresser og sveiseutstyr. I kjernen fungerer rørmateren som det kritiske grensesnittet mellom lagring av råvarer og produksjonsprosessen, og sikrer at rør presenteres for prosessutstyr med riktig orientering, avstand og hastighet for å opprettholde kontinuerlig, effektiv produksjonsflyt.
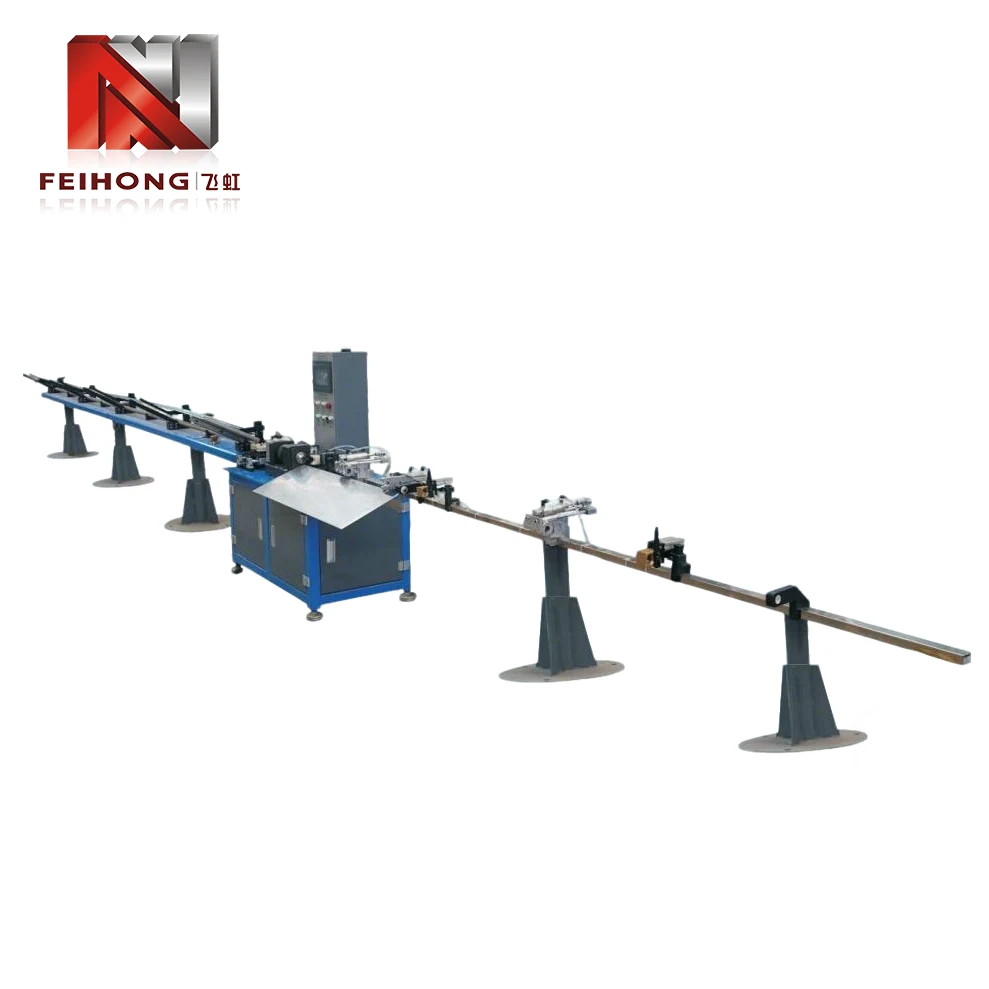 En helautomatisk rørmater integrert med en høyhastighets kuttemaskin i et moderne produksjonsmiljø.
I tradisjonelle produksjonsmiljøer var rørmating en manuell operasjon: operatører plukket opp individuelle rør, plasserte dem i kutte- eller prosesseringsmaskinen og fjernet ferdige deler. Denne tilnærmingen var ikke bare arbeidskrevende, men introduserte også betydelig variasjon i produksjonshastighet og kvalitet. Rørmateren eliminerer disse ineffektivitetene ved å automatisere materialhåndteringsprosessen, noe som muliggjør konsistent, repeterbar mating som støtter høyvolumproduksjon med minimal menneskelig innblanding.
Betydningen av rørmateren strekker seg utover enkle arbeidsbesparelser. I moderne produksjon, hvor just-in-time produksjon og lean manufacturing prinsipper dominerer, er evnen til å opprettholde en jevn, uavbrutt flyt av materiale til prosessutstyr avgjørende for å oppnå optimal gjennomstrømning. Rørmateren oppnår dette gjennom en kombinasjon av mekanisk presisjon, elektronisk kontroll og intelligent sensing, noe som gjør den til en hjørnestein i automatiserte rørbehandlingslinjer på tvers av flere bransjer.
2. Den teknologiske utviklingen av rørmatingsutstyr
Reisen fra manuell rørhåndtering til dagens sofistikerte rørmatere gjenspeiler den bredere banen til industriell automatisering. Å forstå denne utviklingen gir en viktig kontekst for å verdsette egenskapene til moderne rørmatingssystemer.
2.1 Tiden for manuell rørhåndtering
I de første dagene med rør- og rørbehandling ble all materialhåndtering utført manuelt. Arbeidere hentet individuelle rør fra lagerstativ, fraktet dem til skjære- eller formingsmaskiner og matet dem manuelt inn i prosessutstyret. Denne tilnærmingen var iboende begrenset av menneskelige faktorer: tretthet, inkonsekvens og manglende evne til å opprettholde en jevn matehastighet over lange skift. Dessuten utgjorde manuell håndtering betydelige sikkerhetsrisikoer, spesielt ved arbeid med tunge eller skarpkantede rør.
2.2 Innføringen av mekaniserte fôrsystemer
De første mekaniserte matesystemene dukket opp på midten av 1900-tallet, typisk ved å bruke enkle rullebaner eller kjededrevne mekanismer for å flytte rør langs en produksjonslinje. Disse tidlige systemene reduserte noe manuell innsats, men krevde fortsatt operatørintervensjon for lasting og posisjonering. De manglet presis kontroll over matelengde og timing, noe som begrenset effektiviteten for høypresisjonsapplikasjoner.
2.3 Fremveksten av datastyrte rørmatere
Med bruken av programmerbare logiske kontrollere (PLS) og servomotorteknologi på 1980- og 1990-tallet, gjennomgikk rørmatere en dramatisk transformasjon. Datastyrte systemer kan nøyaktig regulere matelengde, hastighet og akselerasjon, noe som muliggjør konsistent plassering av rør for kutte- eller formingsoperasjoner. Integreringen av menneske-maskin-grensesnitt (HMI-er) gjorde det mulig for operatører å enkelt stille inn parametere og overvåke ytelsen, noe som reduserte oppsetttiden og forbedret den generelle utstyrseffektiviteten.
2.4 Den moderne rørmateren: intelligens og tilkobling
Dagens rørmatere er svært sofistikerte enheter som inkluderer sensorer, datalogging og kommunikasjonsprotokoller for integrasjon med fabrikkomfattende automasjonssystemer. Moderne rørmatere kan automatisk justere til variasjoner i rørdiameter, veggtykkelse og materialsammensetning, og sikrer optimal mateytelse under skiftende forhold. De har også prediktive vedlikeholdsfunksjoner, som varsler operatører om potensielle problemer før de forårsaker nedetid.
Denne utviklingen har etablert rørmateren som en kritisk muliggjører for avansert produksjon, slik at bedrifter kan oppnå høyere produksjonshastigheter, forbedret kvalitet og større fleksibilitet i å svare på kundenes krav.
3. Kjernekomponenter og driftsprinsipper
Å forstå den interne arkitekturen til en rørmater er avgjørende for å velge riktig utstyr for en gitt applikasjon og for effektivt vedlikehold og feilsøking. Mens design varierer mellom produsenter, deler de fleste rørmatere et felles sett med kjernekomponenter.
3.1 Lastemekanisme
Lastemekanismen er ansvarlig for å motta rå rør fra et lagerstativ eller transportbånd og presentere dem til fôringssystemet. Avhengig av design kan lasting være manuell, halvautomatisk eller helautomatisk. Automatiske lastesystemer bruker ofte en løfteanordning som løfter en bunt med rør og lar dem rulle individuelt inn på en matebane.
3.2 Feed Drive System
Matedrivsystemet beveger røret fremover til prosessstasjonen. Dette involverer vanligvis et sett med drevne ruller eller et klemrullarrangement drevet av en servomotor. Servomotoren gir presis kontroll over matehastighet og lengde, slik at rørmateren kan tilpasses varierende rørdiametre og prosesseringskrav.
3.3 Styrings- og innrettingskomponenter
For å sikre at røret kommer riktig inn i prosesseringsmaskinen, har rørmateren styreruller, sideinnrettingsplater og retteanordninger. Disse komponentene forhindrer skjevhet, bøyning eller feiljustering som kan føre til prosesseringsfeil.
3.4 Kontrollsystem
Moderne rørmatere er utstyrt med en programmerbar logisk kontroller (PLC) og en brukervennlig HMI-berøringsskjerm. Kontrollsystemet administrerer mateparametere, overvåker sensorer og kommuniserer med oppstrøms og nedstrøms utstyr. Mange systemer inkluderer også fjernovervåkingsmuligheter for sentralisert produksjonsstyring.
3.5 Sensorer og tilbakemeldingsenheter
En rekke sensorer – inkludert nærhetsbrytere, fotoelektriske sensorer og kodere – gir tilbakemelding i sanntid på rørposisjon, matelengde og systemstatus. Denne tilbakemeldingen muliggjør kontroll med lukket sløyfe, og sikrer konsistent matingsnøyaktighet og tidlig oppdagelse av anomalier.
Sammen danner disse komponentene et robust system som kan håndtere en lang rekke rørstørrelser og materialer samtidig som de opprettholder høye nivåer av presisjon og pålitelighet.
4. Helautomatiske vs. halvautomatiske rørmatere
Rørmatere er grovt kategorisert i to typer: helautomatiske og halvautomatiske. Valget mellom disse konfigurasjonene avhenger av produksjonsvolum, tilgjengelighet av arbeidskraft og budsjetthensyn.
4.1 Helautomatiske rørmatere
Helautomatiske rørmatere krever minimal operatørintervensjon. De har automatisk lasting fra et magasin eller bunt, kontinuerlig mating av individuelle rør og automatisk utkasting av ferdige deler. Disse systemene er ideelle for produksjonsmiljøer med store volum hvor konsistens og hastighet er avgjørende. Operatørens rolle er begrenset til å overvåke systemet, justere parametere via HMI og etterfylle råvareforsyningen.
Avanserte helautomatiske matere kan også integreres med nedstrømsutstyr som avfasingsmaskiner, gjengeenheter og sveisestasjoner, og skaper en helautomatisert produksjonscelle.
4.2 Halvautomatiske rørmatere
Halvautomatiske rørmatere krever at en operatør laster hvert rør manuelt inn i matemekanismen. Materen overtar deretter den nøyaktige posisjoneringen og fremføringen av røret til prosesseringsstasjonen. Denne typen mater er egnet for mindre volumproduksjon eller for applikasjoner der rør kommer i varierende lengder eller størrelser som er vanskelige å automatisere. Halvautomatiske matere er vanligvis rimeligere og enklere å vedlikeholde enn helautomatiske enheter.
4.3 Sammenligning av evner
Følgende tabell oppsummerer de viktigste forskjellene mellom de to typene:
| Trekk | Helautomatisk | Halvautomatisk |
|---|---|---|
| Lastemetode | Automatisk fra magasin/bunt | Manuell lasting av operatør |
| Operatør involvering | Minimal (kun overvåking) | Krever regelmessig lasting |
| Produksjonshastighet | Høy, kontinuerlig | Moderat, avhenger av operatør |
| Fleksibilitet for forskjellige rørstørrelser | Bra (med justering) | Utmerket (manuell omstilling) |
| Typisk bruk | Masseproduksjon, bilindustri, HVAC | Jobbbutikker, skreddersydd fabrikasjon |
| Kapitalkostnad | Høyere | Senke |
Begge typer har sin plass i moderne produksjon, og beslutningen avhenger ofte av en nøye analyse av produksjonskrav og avkastning på driftseffektivitet.
5. Materialkompatibilitet og anvendelsesomfang
DeRørmaterer designet for å håndtere et bredt spekter av rørformede materialer, noe som gjør den allsidig på tvers av flere bransjer.
5.1 Materialtyper
Rørmatere brukes ofte med:
- Kobberrør:Brukes i HVAC, rørleggerarbeid og kjølesystemer
- Stålrør (karbon, rustfritt, galvanisert):Brukes i konstruksjon, bileksossystemer og strukturelle applikasjoner
- Aluminiumsrør:Brukes i romfart, bilvarmevekslere og lette strukturer
- Plast og komposittrør:Brukes i kjemisk prosessering og telekommunikasjon
- Legeringsrør:Brukes i høytemperatur- og høytrykksapplikasjoner
Rørmateren må være utstyrt med passende gripe- og styrekomponenter for å imøtekomme overflatefinishen, hardheten og vekten til det spesifikke materialet som behandles.
5.2 Rørdiameter og lengdeområder
Moderne rørmatere er tilgjengelige i en rekke størrelser, med funksjoner som spenner fra rør med liten diameter (6 mm) til rør med stor diameter (opptil 150 mm eller mer). Fôrlengden er også justerbar, med noen systemer som kan fôre lengder over 10 meter.
5.3 Viktige applikasjonsindustrier
Allsidigheten til rørmatere gjør dem viktige i følgende sektorer:
- Bil:Produksjon av eksosrør, bremseledninger, drivstoffledninger og strukturelle rør
- VVS og kjøling:Produksjon av varmevekslere, kondensatorspoler og kjølemiddelledninger
- Bygg og infrastruktur:Produksjon av stillaser, rekkverk og konstruksjonsstøtter
- Luftfart:Produksjon av hydrauliske rør, drivstoffledninger og strukturelle komponenter
- Fornybar energi:Produksjon av solcellepanelrammer, vindturbinkonstruksjonsdeler og geotermisk rør
Hver bransje stiller spesifikke krav til rørmateren, for eksempel høyhastighetsdrift for billinjer eller ekstrem presisjon for romfartsapplikasjoner. Den modulære utformingen av moderne rørmatere gjør at de kan tilpasses for disse varierende kravene.
6. Integrasjon med skjære- og formingssystemer
En rørmater opererer sjelden isolert; det er vanligvis en del av en produksjonslinje som inkluderer utstyr for skjæring, forming, fasing eller sveise. Riktig integrasjon er avgjørende for å oppnå sømløs materialflyt og maksimere total produktivitet.
6.1 Synkronisering med skjæremaskiner
I en typisk skjærelinje fremfører rørmateren røret til en forhåndsbestemt lengde, og stopper deretter mens en kuttemaskin – ofte en høyhastighetssirkelsag eller laserkutter – utfører kuttet. Materen går deretter videre til neste segment. Denne synkrone operasjonen krever presis kommunikasjon mellom matekontrolleren og skjæremaskinens kontrollsystem, ofte via et feltbussgrensesnitt som Profinet eller EtherCAT.
6.2 Koordinering med formings- og sluttbearbeidingsutstyr
For applikasjoner som krever rørbøyning, fakling eller gjenging, må rørmateren levere røret til formingsstasjonen i riktig orientering og til riktig tidspunkt. Avanserte systemer inkluderer servokontrollert posisjonering som kan rotere røret til en bestemt vinkel før det går inn i formingsformen, noe som muliggjør komplekse flertrinnsoperasjoner.
6.3 Integrasjon med stablere og transportører
Etter bearbeiding blir de ferdige rørene vanligvis fjernet av en stable- eller transportørsystem. Rørmaterens kontrollsystem kan koordinere med disse nedstrøms enhetene for å sikre jevn overlevering og forhindre flaskehalser.
6.4 Rollen til menneske-maskin-grensesnittet (HMI)
HMI fungerer som det sentrale punktet for å sette opp og overvåke hele det integrerte systemet. Operatører kan legge inn ønskede kuttlengder, matehastigheter og andre parametere, og HMI viser sanntidsstatus, alarmer og produksjonstall. Moderne HMI-er inkluderer ofte berøringsskjermgrensesnitt og intuitiv grafikk, noe som forenkler driften og reduserer læringskurven for nye operatører.
7. Vedlikehold, pålitelighet og operasjonelle hensyn
For å sikre lang levetid og jevn ytelse er regelmessig vedlikehold av rørmateren avgjørende. Følgende praksis anbefales:
7.1 Plan for forebyggende vedlikehold
Et strukturert forebyggende vedlikeholdsprogram bør omfatte:
- Daglige kontroller:Inspiser valsens tilstand, se etter uvanlig støy eller vibrasjoner, og kontroller HMI-avlesninger
- Ukentlig vedlikehold:Smør bevegelige deler, rengjør sensorer og kontroller innretting av styrekomponenter
- Månedlige inspeksjoner:Sjekk belte- eller kjedestramming, test nødstoppfunksjoner og se gjennom alarmhistorikk
- Kvartalsvis service:Utfør dyptgående inspeksjon av servomotorer, girkasser og kontrollsystemkoblinger
- Årlig overhaling:Bytt ut slitedeler som ruller, lagre og drivremmer, og rekalibrer tilbakemeldingsenheter
7.2 Vanlige problemer og feilsøking
Noen typiske driftsproblemer inkluderer:
- Inkonsekvent matelengde:Ofte forårsaket av feiljustering av koder, rulleglidning eller slitte drivkomponenter
- Røroverflatemerker:Som følge av skitne eller skadede styreruller
- Feiljustering av røret som kommer inn i prosesseringsmaskinen:Vanligvis på grunn av slitte føringer eller feil justering
- Kommunikasjonsfeil mellom mater og kuttemaskin:Løses vanligvis ved å sjekke kabler og PLS-programparametere
7.3 Sikkerhetsfunksjoner
Moderne rørmatere er utstyrt med flere sikkerhetsfunksjoner, inkludert lysgardiner, nødstoppknapper og sikkerhetslåser som forhindrer drift når verne er åpne. Riktig opplæring i disse sikkerhetssystemene er avgjørende for alle operatører.
7.4 Maksimere oppetid og pålitelighet
For å maksimere påliteligheten anbefaler produsenter å bruke ekte reservedeler, holde et lager av kritiske reservedeler og opprettholde et rent arbeidsmiljø. I tillegg kan programvareoppdateringer levert av utstyrsprodusenten forbedre ytelsen og legge til ny funksjonalitet.
8. Ofte stilte spørsmål
Mens begge enhetene mater materiale til prosessmaskiner, er en rørmater spesielt designet for rørformede materialer (hule seksjoner) og inkluderer vanligvis styre- og støttefunksjoner som forhindrer deformasjon. En stangmater brukes til solide rundstenger, ofte i dreieoperasjoner.
Noen avanserte rørmatere har hurtigjusteringsmekanismer og programmerbare parametere som muliggjør rask overgang mellom størrelser. De fleste systemer krever imidlertid en viss manuell justering av styrekomponenter og mateinnstillinger ved bytte av rørdiametre.
Servodrevne rørmatere oppnår typisk matelengdenøyaktighet innenfor ±0,2 mm, avhengig av kvaliteten på koderen og den mekaniske tilstanden til matemekanismen. Avanserte systemer kan oppnå ±0,05 mm for presisjonsapplikasjoner.
Med riktig vedlikehold kan en rørmater fungere pålitelig i 15 til 20 år eller mer. Nøkkelslitasjekomponenter som ruller, drivremmer og lagre kan trenge utskifting med intervaller på 2 til 5 år, avhengig av driftssyklusen.
Ja, selv helautomatiske systemer krever opplærte operatører for å angi parametere, utføre rutinemessige inspeksjoner og feilsøke mindre problemer. Imidlertid er opplæringen vanligvis mindre intensiv enn for manuelle fôringsoperasjoner, og moderne HMI-er gjør systemet brukervennlig.
Zhaoqing Feihong Machinery & Electrical Co., Ltd.er en pålitelig produsent av rørmatere og rørbehandlingsutstyr, som leverer innovative løsninger til kunder over hele verden. For å utforske hvordan rørmaterne våre kan forbedre produksjonseffektiviteten din,kontakt ossfor ekspertrådgivning og tilpasset systemdesign.
Ta kontakt