Produkter
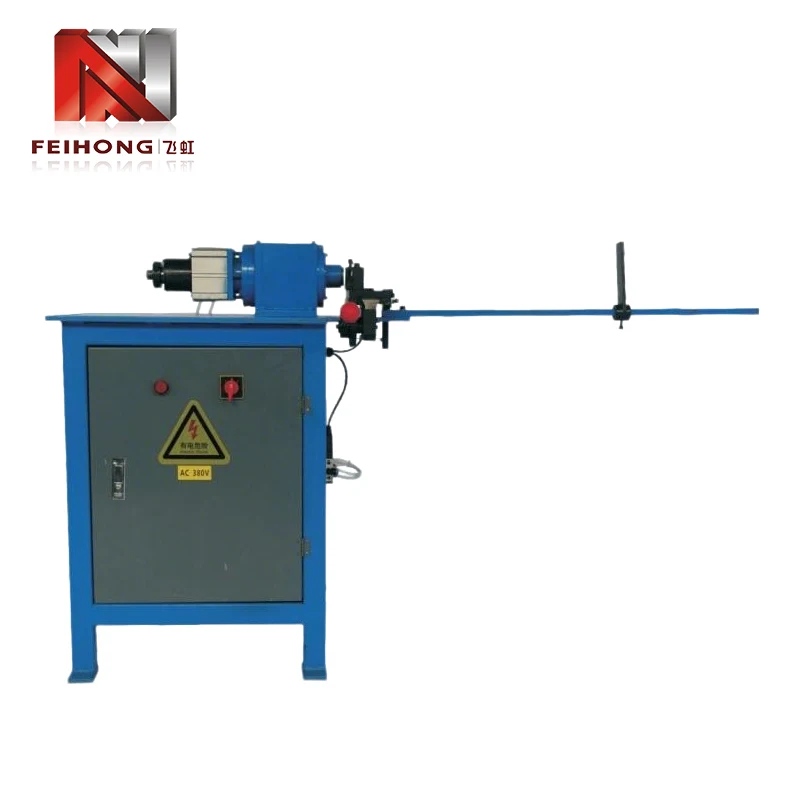
Punktsveiser for sveiseledningsstolper og endeklemme

Punktsveiser for sveiseledningsstolper og endeklemme

Model:FH-149A
Punktsveiser for sveising av blystolper og terminaler fra Feihong® — en Kina-produsent med dyp ekspertise innen montering av varmerør. Integriteten til hver bly-stolpe-skjøt bestemmer direkte varmerens levetid, og denne maskinen er konstruert for å levere konsistente tilkoblinger med lav motstand gjennom millioner av sykluser. Kondensatorutladningspulsen smelter nøyaktig forskjellige metaller (Ni-Cr, rustfritt, kobber) uten å forringe stolpestyrken, en utfordring som sveisere for generell bruk ikke kan håndtere. Når sluttproduktets pålitelighet avhenger av terminalskjøtenes kvalitet, tilbyr Feihong® den spesialiserte sveiseløsningen som har blitt utprøvd i høyblandingsproduksjonsmiljøer siden 1992.
Feihong®s punktsveiser for sveising av blystolper og endeklemmer er spesialdesignet for produsenter av elektriske varmerør som krever absolutt skjøtekonsistens mellom blystenger (eller blystolper) og endesko. Som leverandør av komplette produksjonslinjer for varmerør, integrerer Feihong® denne sveiseren med rørfyllings-, forseglings- og teststasjoner. Maskinen aksepterer trefaset 380V, trefaset 220V eller enfaset 220V forsyning, med en merkeeffekt på 2KVA og kontinuerlig justerbar kondensatorspenning fra 0 til 435V. Dets pneumatiske elektrodekraftsystem, kombinert med rask kondensatorutladning, leverer en kortvarig puls som skaper en solid-state sveis med minimal varmepåvirket sone – som bevarer den mekaniske styrken til ledningsstolpen samtidig som den sikrer elektrisk kontaktmotstand under 100 µΩ. Med en bevist gjennomstrømning på 30 000 skjøter per 8-timers skift, oppfyller denne sveiseren volumkravene til storskala produksjon av varmerør, mens repeterbarheten reduserer omarbeiding og feil i felten.


Den kritiske rollen til ledende-postsveiser i varmeapparatytelse

I et varmerør er forbindelsen mellom den interne motstandsledningen og den eksterne klemmeklaffen det grensesnittet som er mest utsatt for feil. En skjøt med høy motstand genererer lokal varme, akselererer oksidasjon og åpner til slutt kretsen. Denne sveiseren adresserer disse feilmodusene gjennom tre fokuserte designvalg.

  • 1. Energipresisjon:kondensatorspenningsinnstillingen (0‑435V) tillater finjustering for ulike materialkombinasjoner – for eksempel krever nikkel-kromtråd til kobbertapper lavere energi enn rustfritt til kobber.
  • 2. Elektrodekraftstabilitet:det pneumatiske systemet opprettholder et konstant klemtrykk (±2 %) uavhengig av svingninger i butikkluften, og sikrer jevn kontaktmotstand før utslipp.
  • 3. Pulsvarighetskontroll:den faste utladningstiden (≈8ms) er optimalisert for tynnseksjonsdeler, og forhindrer gjennomsmelting samtidig som full fusjon oppnås.

Disse funksjonene fører direkte til lavere avvisningsrater og lengre levetid for varmeapparatet, som er toppprioriteter for produsenter av varmerør.

Elektrodekonfigurasjon og vedlikehold for terminalsveising

Punktsveiser for sveising av blystolper og endestykker er ofte laget av messing eller tinnbelagt kobber, som har andre termiske egenskaper enn blystolper. Riktig elektrodedesign og vedlikehold er avgjørende for å oppnå konsistente sveiser uten å feste seg eller for store fordypninger. Følgende praksis anbefales av Feihong®s applikasjonsingeniører.

  • 1. Valg av elektrodemateriale:for kobberbaserte terminaler, gir dispersjonsforsterket kobber (f.eks. Cu‑Al₂O₃) den beste balansen mellom ledningsevne og motstand mot deformasjon; for stålterminaler foretrekkes wolfram-kobber.
  • 2. Spissgeometri:en liten radius (R2-R3) på den øvre elektroden konsentrerer strømmen for en ensartet klump, mens den nedre elektroden skal være flat eller lett hvelvet for å støtte ledningsstolpen uten å bøye seg.
  • 3. Rengjøring og påkledning:oksidoppbygging på spissen øker kontaktmotstanden og forårsaker sprut. En lett dressing for hver 500-800 sveiser med en fin fil eller elektrodedresser gjenoppretter formen og fjerner forurensninger.
  • 4. Kjølevann (valgfritt):for kontinuerlige sykluser med høy drift, er vannkjølte elektrodeholdere tilgjengelige for å forhindre overoppheting og redusere spissslitasje.

Å ta i bruk disse retningslinjene bidrar til å opprettholde sveisekvaliteten over lange produksjonsserier og forlenger elektrodelevetiden, noe som reduserer forbrukskostnader og nedetid.

Parameterjustering for forskjellige materialpar

Allsidigheten til denne sveiseren kommer fra dens justerbare kondensatorspenning og pneumatiske trykk. Men å finne den optimale kombinasjonen for et spesifikt materialpar krever systematisk testing. Tabellen nedenfor gir utgangspunkt basert på vanlige varmerørmaterialer.

Blypostmateriale Terminalmateriale Kondensatorspenning (V) Elektrodekraft (kN)
Ni-Cr-legering (ø2,5 mm) Messing (t=0,8 mm) 280–320 1.8–2.2
Rustfritt stål (ø3,0 mm) Kobber (t=1,0 mm) 340–380 2.0–2.5
Kobberkledd stål (ø2,0 mm) Tinnbelagt kobber 220–260 1,5–1,8
Inconel (ø2,8 mm) Nikkelbelagt stål 300–350 2.2–2.6

Disse verdiene er innledende forslag; De endelige innstillingene bør valideres ved å kontrollere sveiseklumpens diameter (mål 1,2–1,5× tråddiameter) og trekkteststyrken. Feihong® tilbyr parameteroptimalisering på stedet som en del av vår igangkjøringstjeneste.

Produktivitetsgevinster og eksempel fra den virkelige verden

Bytte fra en konvensjonell AC punktsveiser til denne kondensatorutladningsmaskinen gir ofte umiddelbare forbedringer i både hastighet og kvalitet. Et mellomstort varmerørsanlegg i Guangdong erstattet tre eldre enheter med to FH-149A-maskiner og oppnådde følgende resultater over en seksmånedersperiode.

  • 1. Gjennomstrømningsøkning:hver maskin produserer konsekvent 30 000 sveiser per skift, som matcher den forrige produksjonen på 1,5 maskiner, og frigjør dermed gulvplass.
  • 2. Skrapreduksjon:avvisningsraten for bly-post-sveising falt fra 1,8 % til 0,2 %, og sparer ca. 120 000 ferdige rør årlig.
  • 3. Energisparing:kondensatorutladningsprinsippet bruker 40 % mindre strøm per sveis sammenlignet med de gamle AC-enhetene, og reduserer strømregningen med over $2000 per år.
  • 4. Operatørgodkjenning:den enkle spenningsskiven og trykkmålerkontrollene reduserte treningstiden fra to dager til fire timer.

Disse konkrete fordelene viser at investeringen i en spesialisert sveiser betaler seg raskt tilbake samtidig som den forbedrer den generelle produksjonsstabiliteten.

Fabrikktesting og kvalitetssertifiseringer

Hver maskin som forlater Feihong®-fabrikken gjennomgår en omfattende testprotokoll som simulerer faktiske produksjonsforhold. Våre seks dedikerte verksteder (maskinering, elektrisk montering, transformatorvikling, kondensatorforming, maling og sluttmontering) lar oss kontrollere kvaliteten fra råmateriale til ferdig produkt.

  • 1. Kondensatorbanktest:hver kondensator måles for ESR og kapasitans; den sammensatte banken utsettes for 500 lade-utladingssykluser ved maksimal spenning for å bekrefte stabiliteten.
  • 2. Pneumatisk kretstest:sylinderslag og trykk kontrolleres for linearitet og repeterbarhet ved hjelp av en kalibrert måler.
  • 3. Test av sveiseytelse:et sett med standard testkuponger (Ni-Cr-tråd til kobbertapp) er sveiset; nugget diameter og strekkstyrke er registrert og må oppfylle interne spesifikasjoner.
  • 4. Elektrisk sikkerhet:isolasjonsmotstand, dielektrisk styrke og jordkontinuitet er testet i henhold til IEC 60204-1.

Hver punktsveiser for sveising av ledningsstolper og terminalplugg kommer med et testsertifikat og en 12-måneders garanti som dekker alle ikke-slitasjedeler. Vi har også et lokalt reservedelslager for rask utskifting.

Ofte stilte spørsmål om terminalsveising

Spørsmål: Hvordan forhindrer jeg at klemstiftene misfarges etter sveising?
A: Misfarging er forårsaket av oksidasjon fra overdreven varme. Reduser kondensatorspenningen i trinn på 10 volt til sveisen fortsatt er sterk, men tappen beholder sin opprinnelige farge. Sørg også for at elektrodekraften er tilstrekkelig til å opprettholde god kontakt – lav kraft kan forårsake lysbuer og overoppheting.

Spørsmål: Kan denne sveiseren håndtere blystolper med forhåndspåført loddemiddel eller belegg?
A: Ja, men du må kanskje justere spenningen litt lavere (med 10-15%) fordi belegget kan redusere kontaktmotstanden. Det anbefales å rengjøre belegget fra sveiseområdet hvis mulig, eller utføre en testkjøring for å bestemme de optimale parametrene.

Spørsmål: Hvor ofte bør jeg bytte ut kondensatorbanken?
Sv: Ved normal bruk (30 000 sveiser/skift, enkeltskift) har elektrolytkondensatorene en designlevetid på omtrent 5-7 år eller 1 million ladesykluser. Vi anbefaler en årlig kapasitanssjekk; hvis verdien faller med mer enn 15 %, anbefales utskifting.

Spørsmål: Hva er minimum bestillingsmengde for denne maskinen?
A: Det er ingen MOQ for standardmodellen. Vi selger enkeltenheter så vel som produksjonslinjepakker. Ta kontakt med vårt salgsteam for leveringstider og priser.

Energy Storage Spot Welder


Hot Tags: Punktsveiser for sveiseledningsstolper og endeklemme
Send forespørsel
Kontaktinfo
Hvis du har noen henvendelse om sitat eller samarbeid, kan du gjerne sende oss en e -post på judyzhufeihong@gmail.com eller bruke følgende henvendelsesskjema. Vår salgsrepresentant vil kontakte deg innen 24 timer. Takk for interessen for produktene våre.
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler.Personvernerklæring
AvvisAkseptere